
24時間電話
0086-139 8951 3573
無料のinqiry
電子メール:[email protected]
24時間電話
0086-139 8951 3573
無料のinqiry
電子メール:[email protected]
機械請負業者が、商用ライザーに取り付けるための 2 インチ銅製ジョイント 120 個を備えた現場に入ります。建物は占有されており、プロジェクトマネージャーは営業時間中の火気厳禁の作業を禁止しており、スケジュールでは4日間許可されています。町のあちこちで、ある住宅所有者が故障した給湯器の接続を交換しています。3/4 インチの銅製の 2 つのジョイントを、時間は無制限、予算は限られています。どちらも銅圧入金具と半田付けという同じ質問をしていますが、正しい答えは異なります。
簡単に言うと、プレス接続は比類のない速度を実現し、裸火のリスクを排除し、湿ったラインへの設置を可能にしますが、その代償として取り付けコストと 4,000 ドルを超える工具投資が必要になります。はんだ付け接合は安価で、耐用年数は数十年と文書化されており、高温にも耐えられますが、乾燥したパイプ、トーチのスキル、および防火環境が必要です。どちらの方法も普遍的に優れているというわけではないため、決定は常にプロジェクトの条件によって決まります。
このガイドでは、設置速度、総コスト、ジョイントの寿命、安全性、規格への準拠、およびアプリケーションの適合性に関して 2 つの方法を比較します。また、議論の対象から外されることが多い 3 番目の接続ファミリー、つまり熱も油圧圧着工具も必要としない真鍮製の機械的継手についても検討します。 3 つすべてを理解していれば、高層の機械室を見積もる場合でも、自宅の地下室にある 1 つの回線を修理する場合でも、自信を持って選択できるようになります。
はんだ付けされた銅接続は、多くの場合スウェット フィッティングと呼ばれ、フィラー金属が溶けてそれらの間のギャップに流れるまで銅フィッティングとパイプ端を加熱することによって作成されます。現在、飲料水システムで使用されているフィラーメタルは、ほとんどの場合、鉛フリーの錫アンチモン合金で、通常は 95/5 はんだであり、およそ華氏 450 ~ 460 度で溶けます。接合部は毛細管現象に依存しています。フラックスが表面をきれいにし、はんだが液化すると、パイプと継手の間の狭い隙間に引き込まれ、ソケット全体が満たされます。
毛細管現象は、発汗関節を強くする物理的メカニズムです。適切なサイズの銅パイプとソケットの間の隙間は約 0.004 ~ 0.006 インチで、溶けたはんだが表面張力によって接合部全体に引き込まれるのに十分な大きさです。このクリアランスが大きすぎると、はんだが完全に流れず、接合部がにじみ出す可能性があります。パイプの真円がずれていると隙間が不均一になり、信頼性の高い結果が得られません。このため、高品質のはんだ接合は、直角できれいなカットと慎重なバリ取りから始まります。
加熱する前に、施工者は通常はヤスリやフィッティングブラシを使用して両面の酸化物を除去し、その後フラックスを塗布する必要があります。フラックスは加熱中の酸化を防ぎ、はんだの濡れを促進します。これらの手順を急ぐことは、はんだの早期故障の主な原因です。清掃が不十分な表面にはんだ付けされた接合部は、最初は圧力テストに合格しても、数か月後にピンホール漏れが発生する可能性があります。もう 1 つの一般的な故障である過熱により、フラックスが燃えて銅が酸化し、はんだ付けされたように見える接合部が残りますが、実際にはほとんど接合されていません。最後に、はんだが冷めるまでパイプと継手を動かさないようにする必要があります。凝固の瞬間に何らかの動きがあると、フィラーメタルに亀裂が生じ、それが漏れ経路となる可能性があります。
ASTM B828 に従って実行すると、キャピラリ ジョイントを作成するための標準的な方法であるはんだ付けにより、パイプ自体と同等の強度を持つ永久的な冶金学的接続が生成されます。それが、この方法が 1 世紀以上にわたって銅配管の主流となってきた理由です。
銅プレス フィッティングは、円筒形の圧着ゾーンで囲まれた凹部内に配置された一体型エラストマー O リングを備えた工場で製造されたフィッティングです。これを取り付けるには、配管工が準備したパイプの端を継手に挿入し、電気油圧式または手動駆動のプレスツールのジョーを圧着ゾーンの周囲で閉じます。このツールは、制御された半径方向の力を加えて真鍮または銅のスリーブを内側に変形させ、永久的な機械的ロックを作成し、O リングをパイプ表面に押し付けます。熱、炎、はんだ、フラックスは使用しません。
プレスフィッティングの金属本体は、メーカーや用途に応じて、通常、鍛造黄銅から機械加工されるか、DZR (耐脱亜鉛性) 銅合金から形成されます。 O リングは実際のシール要素です。 EPDM は飲料水用の最も一般的な O リング素材であり、一般に華氏約 250 度までの連続使用に耐えると評価されています。 HNBR O リングは、石油製品や高温を伴う用途に使用されます。継手の強度はパイプ内への継手本体の機械的変形によって決まりますが、気密性は O リングによって決まります。一部の設計では、引き抜き抵抗を向上させるために、ステンレス鋼のグリップ リングもフィッティングに埋め込まれています。
プレスツールはシステムの中心です。ジョーがフィッティングの圧着ゾーンの周囲をクランプし、ダイが正しい閉じた直径に達するまでポンプが圧力を加えます。その後、ツールは自動的に停止し、後退します。 That automatic stopping point is why press connections are more repeatable than solder joints: the same force is applied to every joint, regardless of installer fatigue or skill.ただし、ツールはフィッティングに合わせて適切なサイズである必要があり、ジョーは清潔で破片のない状態に保たれている必要があります。多くのメーカーは年次ツールのサービスと認定を要求しており、一部の規格当局は大規模プロジェクトのサービス記録の確認を求めています。
プレス connections are recognized by major plumbing and mechanical codes in North America, Europe, and many other markets, and listed press fittings carry third-party certifications that verify pressure ratings and O-ring conformity.接合部は冷たく作られているため、防火設備なしで熱に弱い材料の隣に設置することができます。この利点は安全セクションにも現れます。
プレスフィッティングの利点として最もよく挙げられるのはスピードですが、それを誇張するのは簡単です。 A single press joint might be completed in 20 seconds once the tool is in hand, while a soldered joint often takes six to eight minutes counting preparation, heating, cooling, and cleanup. 1 日 60 か 80 の関節を使用すると、その差は数時間にもなります。 Yet on a two-joint repair, the time advantage is irrelevant: the soldering setup may take longer than the actual work, but the total time is still measured in minutes.
以下の表は、経験豊富な設置者が作業場にすべてのツールを準備していることを想定した、3/4 インチ銅パイプの現実的な現場比較です。
| タスク | はんだ付け接合 | プレスジョイント |
|---|---|---|
| パイプの切断とバリ取り | 30秒 | 30秒 |
| 洗浄してフラックスを塗布する | 60秒 | 必要ありません |
| フィッティングの組み立て | 15秒 | 15秒 |
| マーク挿入深さ | 必要ありません | 5秒 |
| 熱を加えてはんだを送り込む | 90秒 | 必要ありません |
| 冷却してジョイントを拭きます | 120秒 | 必要ありません |
| ジョイントを押す | 必要ありません | 15秒 |
| ジョイントごとの合計 | 約5分半 | 約1分 |
For a crew installing 200 joints on a new mechanical floor, the press method can save roughly 14 working hours per 200 joints, enough to compress a project schedule by a full day or more. For a service plumber replacing a single valve, the time saving is only four or five minutes, rarely worth paying a premium per fitting or hauling a heavy tool onto a roof. The decision therefore starts with a simple count: how many joints are in the scope, and how often is the crew in a position to amortize the tooling?
Cost is the most misunderstood part of the press-versus-solder comparison because it involves three different categories: tooling, fittings, and labor.完全な画像には 3 つすべてが必要です。 A contractor who compares only fitting prices will conclude that solder is always cheaper, while a contractor who compares only labor will conclude that press is always faster.完全なプロジェクトではどちらも間違っています。
フレームガードと鉛フリーはんだのシリンダーを備えたプロパントーチキットは、150 ドル未満で組み立てることができます。一般的な直径に対応した交換可能なジョーのセットを備えたバッテリー駆動のプレスツールの新品価格は通常 2,000 ~ 5,000 ドルです。 Some contractors buy a manual crimp tool for specific diameters at a lower price, and most major tool rental counters offer press guns by the day, week, or month. 1 回限りのプロジェクトの場合は、レンタルが合理的な選択です。毎週銅を設置する企業の場合、プレス ツールを所有していれば、1 つの大規模プロジェクト内で元が取れます。
プレス fittings cost significantly more than standard solder fittings at every size, often two to four times as much at small diameters and proportionally more at larger diameters. 3/4 インチのプレス カップリングは、同等のスウェット カップリングの価格のおよそ 3 倍の費用がかかる場合があります。 2 インチ以上になるとその差は縮まり、印刷版の方が労働時間の節約に比べて競争力が高まります。 Consumables tell the opposite story: solder, flux, and emery cloth cost a few dollars per job, while press fittings have no consumables other than the occasional battery charge and tool maintenance.
| 原価項目 | はんだ付け接合 | プレスジョイント |
|---|---|---|
| 基本的なツール | トーチキットは約120ドル | プレスツールは 2,000 ~ 5,000 ドル、レンタルは 1 日あたり 100 ~ 250 ドル |
| 取り付けコスト、3/4 インチ | それぞれ1ドルから3ドル | 1個あたり6ドルから12ドル |
| はんだとフラックス | プロジェクトあたり 5 ~ 15 ドル | なし |
| 関節あたりの直接労働 | 約$6.90 | 約1.25ドル |
A useful rule of thumb: the press method starts to become cost-competitive when a given project includes at least 40 to 60 joints, because the extra cost of fittings is recovered by labor savings.この数値を下回ると、通常、総設置コストでははんだの方が有利になります。その閾値は、現地の労働率とパイプのサイズによって変化します。人件費が高価な場合、損益分岐点は下がります。プロジェクトが小さい場合、またはフィッティングが難しい場所にある場合、方程式ははんだ付けに戻ります。単一の普遍的な答えを求める請負業者が、その答えを見つけることはほとんどありません。そのため、多くの機械会社は現在、トーチ キットとプレス ツールの両方を所有しています。
寿命については、2 つの方法の間で議論が最も激しくなります。はんだには比類のない実績があり、適切に取り付けられた多くの接合部は 50 年または 60 年の使用後も機能し続けています。プレスフィッティングの歴史は浅いものの十分に文書化されており、その長期的な性能は O リングに大きく依存します。 Neither method is inherently fragile, but they fail in different ways, and understanding those differences matters when a client asks for a 50-year design life.
適切にはんだ付けされた 95/5 錫アンチモン接合は、家庭用水道システムで見られる温度よりはるかに高い使用温度でも適度な機械的強度を維持し、銅管自体は蒸気および高温温水システムで使用されます。実際には、はんだ付けシステムにおける制限要因は通常、ジョイントではなくパイプまたは機器です。圧入は O リングによって制限されます。標準的なプレスフィッティングの EPDM シールは通常、華氏約 250 度までの連続動作に耐えます。これは、120 ~ 140 度の家庭用温水やほとんどの温水加熱ループには十分ですが、蒸気や高温の工業プロセスには適していません。圧力定格はどちらの方法でも同様で、通常は銅管自体によって決まり、プレス継手の使用圧力はサイズとメーカーに応じて 200 ~ 400 psi として一般的にリストされています。
はんだ付けされた接合部は堅固です。システムが継続的な振動、熱サイクル、または外部負荷を受けると、接合部に応力が集中し、時間の経過とともに亀裂が発生する可能性があります。対照的に、プレスジョイントは O リングと圧着ゾーンにある程度の柔軟性があるため、小さな動きを吸収できます。実際には、このためプレス接続は機器接続、モーター駆動ポンプ、その他の振動源にとって魅力的なものになります。しかし、これは、パイプに大きな張力がかかると、プレスジョイントが引き離される可能性があることも意味します。プレスフィッティングは機械的な接続であり、他の機械的なジョイントと同様にサポートする必要があります。
プレスフィッティングにおける長期にわたる最大の不確実性はエラストマーです。 O リングは、特に一定の熱、紫外線への曝露、または不適合な化学物質との接触下で劣化します。ほとんどの圧入メーカーはエラストマーの耐用年数を 25 ~ 50 年と評価しており、加速試験では EPDM O リングが飲料水中で 50 年をはるかに超えても使用可能であることが示されています。それでも、O リングはポリマーであり、金属結合ではありません。取り付けが不十分なはんだ接合でも、通常は接合の過熱や汚れが原因で故障する可能性がありますが、良好なはんだ接合には本質的に有機成分が含まれていないため、有機的な故障メカニズムがありません。 100 年の設計寿命が要件となるプロジェクトの場合、はんだ付けまたはろう付け接合が依然として保守的なエンジニアリングの選択肢となります。
| 要因 | はんだ付け接合 | プレスジョイント |
|---|---|---|
| 実証済みの耐用年数 | 50年 | 推定25~50年 |
| 連続最高温度 | 華氏約400度 | EPDM で華氏約 250 度 |
| 振動挙動 | 剛性があり、応力集中の可能性がある | 圧着ゾーンでの柔軟性 |
| 一次故障モード | 準備不足または過熱 | O リングの経年劣化または化学的攻撃 |
| 修理可能性 | トーチを使えば簡単 | フィッティングを切り取って交換する必要があります |
2 つの方法の最も重要な安全性の違いは明らかです。プレスによる取り付けでは炎、煙、極度の熱が発生しません。人が住んでいる建物、病院、学校、データセンター、粉塵や可燃性の雰囲気のある施設では、火気使用許可があれば仕事が数日遅れる可能性があります。プレス接続により、防火監視装置、遮熱板、および断熱材、フレーム、または蓄積された粉塵への発火の危険が回避されます。これは、ライブビルディングの改修プロジェクトの決定要因となることがよくあります。
たとえ設置者が注意していても、トーチベースのジョイントはすべて、制御された火災の危険を引き起こします。壁の中に隠された可燃物、古い建物の油に浸した木材、落ちたはんだの火花はすべて実際の発火源です。保険要件や建築規則により、火気を帯びた作業はますます制限されており、多くの不動産管理者は、はんだ付けに専用の火災監視員を必要としています。これにより、人件費とスケジュールのリスクが増大します。プレス接続では炎が許可されないため、これらの要件は完全に回避されます。そのため、運営施設や高層ビルの配管工事ではプレス継手が標準的な選択肢となっています。
はんだ付けには乾いたパイプが必要です。水が滴ると、接合部の温度ははんだの融点より低くなり、多孔質で信頼性の低い接続が生じます。システムの水を抜き、乾燥するのを待って再充電するには時間がかかり、建物の居住者の迷惑になる可能性があります。プレスフィッティングは、応急修理や、消火用スプリンクラーライザー、冷水ループ、一部のプロセスラインなど、完全に排水できないシステムにとって重要なウェットラインに設置するように設計されたバージョンも用意されています。炎を安全に配置したり、燃焼生成物を換気したりする必要がないため、プレスを使用すると狭い空間での作業も容易になります。一方、プレス ツールには独自の設置面積があります。ヘッドはフィッティングの周囲に適合する必要があります。つまり、ツール自体に一定のクリアランスが必要です。これは、経験豊富なプレス インストーラーが厳密な作業を行う前にすぐに確認するものです。
はんだ付け接続とプレス接続はどちらも、最新の配管および機械規格を採用する基本的にすべての管轄区域で規格として認められた方法です。実際的な問題は、どの規格が適用されるか、選択したツールと継手の組み合わせが一緒にリストされているかどうか、検査官が文書を要求するかどうかです。これらの詳細を誤ると、高速プレスの設置が高価な再作業注文に変わる可能性があります。
はんだ付けされた銅接合の接合手順は ASTM B828 に準拠しています。パイプと継手自体は、ASTM B88 および ASME B16.22 または同等の規格に該当します。米国では、飲料水システムには、NSF/ANSI 372 または同等の規格に基づいて検証された、0.2% 以下の鉛を含む無鉛はんだが必要です。これらの要件は現在非常に標準になっているため、間違ったはんだを購入することは珍しいことですが、輸入された材料では依然としてこのようなことが起こるため、作業中にラベルを常に確認する必要があります。
プレスフィッティングは、エラストマーシールと圧着性能の追加評価とともに、接合システムの製品規格に照らして評価されます。北米では通常、リストに掲載されているプレス継手は、圧力定格、温度定格、および材料の適合性を検証する認定機関からの証明書を取得しています。このリストは継手、ツール、およびジョーの組み合わせに適用されるため、そのフィッティング用に認定されていないジョー セットを使用してプレス フィッティングを取り付けることは法令違反となります。異なるメーカーのプレス フィッティングには互換性がないことにも注意してください。ブランドを組み合わせると接続と保証が無効になるため、プレス ツールを所有する請負業者は実質的に 1 つのフィッティング ブランドに専念することになります。
適切な材料を選択すれば、どちらの方法も鉛フリー要件に完全に適合します。プレスフィッティングの真鍮本体は、他のすべての飲料水コンポーネントと同じ鉛含有量制限に準拠する必要があり、はんだ接合部には鉛フリーのフィラー金属を使用する必要があります。飲料水システムの検査官は、適合性を証明する文書の提出を求めることが増えているため、検査が承認されるまで、継手とはんだの両方のラベルと証明書を現場に保管してください。
一般的な比較が明確になったら、目の前の特定の仕事に決定を絞り込みます。パイプのサイズ、環境、使用温度、アクセス条件が分からなければ、プレスかはんだ付けかという質問に対する正直な答えは得られません。次のガイダンスは、商業、工業、住宅の仕事全体で実際に機能するものを反映しています。
プレス接続は、次のような特定の状況で最も強力になります。ラインを完全に排水できない場合の改造。 2 インチ以上の大径銅では、トーチの加熱が遅くなり、コストが高くなります。振動が発生しやすい機器の接続。また、プレス操作の訓練や検証が容易なため、熟練したトーチ作業を見つけるのが難しい場合にも役立ちます。検査員は圧着マークを見るだけでプレス接合を確認できますが、はんだ接合の確認には設置者のスキルと圧力テストが必要です。
はんだ付けは、少数の接合部の小規模な修理には明らかな利点を保持しています。蒸気ラインや高温熱水などの高温システム用。プレスツールのヘッドが届かない狭い場所での設置に。また、ツールの回収が非現実的な予算の場合もあります。また、はんだ付けされた接合部には、圧着されたカラーや膨らみがないため、露出した銅の外観が最もきれいになります。多くの設計者は今でも、純粋に美観のために目に見える建築用銅のはんだ付け接合を指定しており、滑らかなプロファイルにより、完成したラインの塗装や絶縁が容易になります。
最も実用的な最新のアプローチは、多くの場合、ハイブリッドです。請負業者は、狭いスタッド キャビティを通る小径の支線をはんだ付けしてから、3 インチおよび 4 インチの主電源とライザーのプレス接続に切り替えると、大幅に時間が節約されます。両方の方法が同じコード準拠システム内に共存します。混合の決定は体系的に行う必要があります。直径のしきい値を定義し、熱間作業が禁止されている領域を指定し、どこでどの接続タイプが使用されたかを文書化します。書面による作業計画により、検査時の口論を防ぐことができます。
| アプリケーション | 推奨される方法 |
|---|---|
| 住宅の小規模な修理、1 ~ 5 件のジョイント | はんだまたは圧縮真鍮 |
| 新しい商用水分配、1/2 ~ 1 インチ | はんだ付けまたはプレス、人件費に基づく |
| 占有建物の改修 | プレス |
| 大径ライザー、2インチ以上 | プレス |
| 蒸気または高温プロセスライン | はんだまたはろう付け |
| 濡れたラインの緊急修理 | プレス |
| 露出した建築用銅 | はんだ |
| 計装、エアブレーキ、空気圧チューブ | 真鍮の圧縮またはフレア継手 |
銅管や小径パイプの場合は、トーチやプレス工具を必要としない接続ファミリーがあり、多くの場合、特定の一連の作業、つまり真鍮製の機械継手に対して最も実用的なソリューションです。これらには、ナットとフェルールを備えた圧縮継手、45 度のシートを使用するフレア継手、およびテーパーねじまたは平行ねじでパイプを結合するねじ付き真鍮継手が含まれます。これらはコールドで取り付けられ、完全に取り外し可能で、プレス システムと比較して安価です。多くの軽工業、空気圧、および機器の用途では、プレスもはんだも適切な選択ではないため、銅プレス接続とはんだの議論は、これらがなければ不完全です。
真鍮の圧縮継手は、火炎が許可されず、プレスへの工具投資が不当な場合に、銅、アルミニウム、およびプラスチックのチューブを接続するための標準的なソリューションです。ナットを締めるとフェルールがチューブの周りで圧縮され、緩めたり締め直したりできる金属間のシールが形成されます。圧縮ジョイントは、計装、エアライン、食品サービス機器で広く使用されています。現場で実証済みのメカニカル ジョイントを探しているシステム設計者にとって、 真鍮製圧縮継手 LEGINES の製品は、チューブ システムで最も一般的に使用されるサイズのストレート コネクタ、エルボ、ティー、バルクヘッド ユニオンをカバーしています。代表的な例としては、 5/8 インチチューブ用真鍮圧縮継手 これは、現場での信頼性の高い組み立てを可能にする、典型的な一体型ボディと脱落防止ナットの設計を示しています。
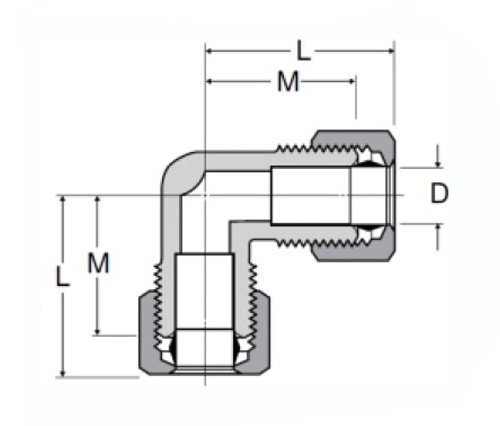 OEM 65# 90° オス ユニオン エルボ圧縮継手メーカー、工場 - Zheji Zhejiang Qinwei Fluid Technology Co., Ltd. は、OEM 65# として中国の 65# 90° オス ユニオン エルボ圧縮継手のサプライヤーおよびメーカーです。 製品を見る→
When copper pipe is terminated to equipment, valves, or manifolds, threaded brass fittings provide a joint that can be opened repeatedly for service. NPT threads taper and seal by interference, while BSPP threads use a face seal or bonded washer. Threaded connections avoid the need for a press tool entirely and are the backbone of industrial and commercial piping. The BSPT and BSPP threaded brass fittings manufactured by LEGINES demonstrate the variety of male, female, elbow, tee, and union configurations available, and they are a practical answer whenever a system must be dismantled for maintenance without cutting the pipe.
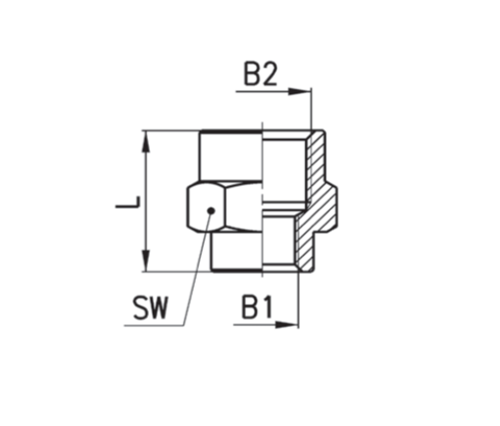 OEM 1/4×3/8 BSPP Female Female Reducer Manufacturers, Factory - Zhejiang Qinwei Zhejiang Qinwei Fluid Technology Co., Ltd is China 1/4×3/8 BSPP Female Female Reducer Suppliers and Manufacturers, As OEM 1/4×3/8 BSPP Fe... 製品を見る→
A specialized but important category is copper fittings for air brake and pneumatic systems in commercial vehicles. These are not plumbing fittings; they are manufactured to safety standards for brake-circuit reliability, and they must be batch-tested and traceable. Threaded and flared brass connections, such as the DOT-approved copper air brake fittings , are used with seamless copper tubing on heavy trucks, trailers, and buses because they tolerate vibration, allow quick field service, and do not require heat near brake lines. Neither soldering nor press joining is appropriate for these safety-critical lines, which makes brass mechanical fittings the correct answer from the start. This is also why the DOT-approved air brake fittings line is held to a different quality standard than ordinary plumbing goods.
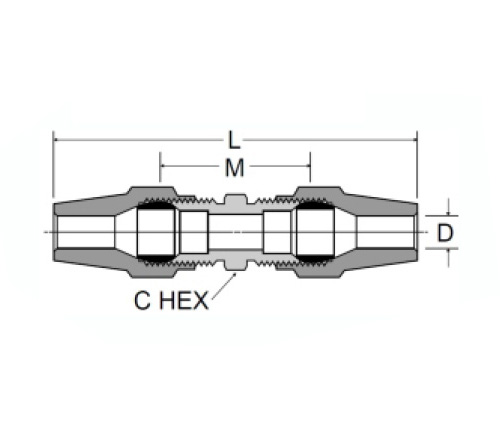 OEM 1362 Air Brake Copper connector Union Manufacturers, Factory - Zhejiang Qinw Zhejiang Qinwei Fluid Technology Co., Ltd is China 1362 Air Brake Copper connector Union Suppliers and Manufacturers, As OEM 1362 Air Bra... 製品を見る→
The brass mechanical fitting wins when the system must be dismantled for maintenance, when tubing is thin-walled and could be damaged by a press crimp, when local code restricts the use of heat for a specific service, or when temperatures and pressures are moderate and the joint count is small. Mechanical brass fittings also eliminate the calibration and certification requirements of a press tool and the quality variables of torch work. Training a technician to assemble a compression or flare connection correctly takes minutes, and the joint can be inspected visually. Anyone researching this topic would benefit from reviewing how compression fittings work in practice , since the same mechanical principles explain the safety-rated fittings used in truck air systems.
For that reason, the strongest recommendation is to keep the debate broader than press versus solder. Build your specification around the actual service conditions: soldered joints for high-temperature, permanent, low-cost connections; press fittings for speed and safety on large or wet copper systems; and brass mechanical fittings for tubing, for dismantlable service connections, and for safety-rated pneumatic and air brake applications. As a manufacturer of brass fittings and DOT-approved air brake fittings, the LEGINES team sees all three approaches used correctly across different industries, and the common thread is that installers who choose deliberately are the ones whose systems stay leak-free the longest.
When the specifications are not written in stone, a short decision process will prevent the wrong choice. The following questions and the accompanying table summarize the entire comparison into a workflow that takes about five minutes to apply on any project.
| Job Type | First Choice | Second Choice |
|---|---|---|
| Facility renovation on occupied floors | プレス | Compression brass |
| New high-rise risers, 2 to 4 inch | プレス | はんだ if hot work is allowed |
| Small service call, 3 to 5 joints | はんだ | Compression brass |
| Steam and high-temperature condensate | はんだまたはろう付け | Not press |
| Truck or bus air brake tubing | Brass flared or compression | Not solder, not press |
| Instrument air and control tubing | Compression brass | Flare brass |
When someone asks which is better, the honest answer is that it depends on the building, the budget, the schedule, and the service temperature. Press fittings are the better tool for speed-critical commercial work, occupied buildings, wet lines, and large diameters. Soldered joints remain the better tool for small budgets, high temperatures, visible copper, and systems designed to last the life of the building. And for a surprisingly large set of applications, brass mechanical fittings are the better tool than both, which is why a complete specification should include all three.
The real point is not to defend one brand of connection, but to assign the right method to the right service conditions. Check the standards, count the joints, confirm the temperature and the fire rules, and then decide. That process will not lead you to a single universal answer, but it will lead you to a leak-free installation, which is the only goal that matters on any copper piping job.
追加:Xingzhong Road Diankou Town Zhuji City Zhejiang Province China
暴徒:0086-139 8951 3573
Tel:0086-575-87560582
ファックス:0086-575-87560582
電子メール:[email protected]
 英语
 西班牙语


